บทนำ
Rheonics เซ็นเซอร์ได้รับการออกแบบมาเพื่อวัดความหนืด ความหนาแน่น และอุณหภูมิแบบเรียลไทม์ สามารถติดตั้งในถังหรือท่อได้เนื่องจากมีความอเนกประสงค์ ทำให้วิศวกรกระบวนการมีความยืดหยุ่นในการตรวจสอบสภาพของของเหลวทั้งในด้านวิธีการและสถานที่
หัววัดเซ็นเซอร์ SRV และ SRD สามารถสั่งซื้อได้พร้อมตัวเลือกการเชื่อมต่อกับกระบวนการหลายแบบ ทำให้สามารถติดตั้งในถังและท่อที่มีการกำหนดค่าแตกต่างกันได้ ขึ้นอยู่กับการใช้งาน หัววัดเซ็นเซอร์มีองค์ประกอบตรวจจับที่ต้องสัมผัสกับของเหลวที่ต้องการวัดในระหว่างการวัด จำเป็นต้องมีช่องว่างเล็กน้อยรอบๆ องค์ประกอบตรวจจับ (พื้นที่ตรวจจับ) เพื่อให้แน่ใจว่าได้ค่าที่อ่านได้อย่างแม่นยำ
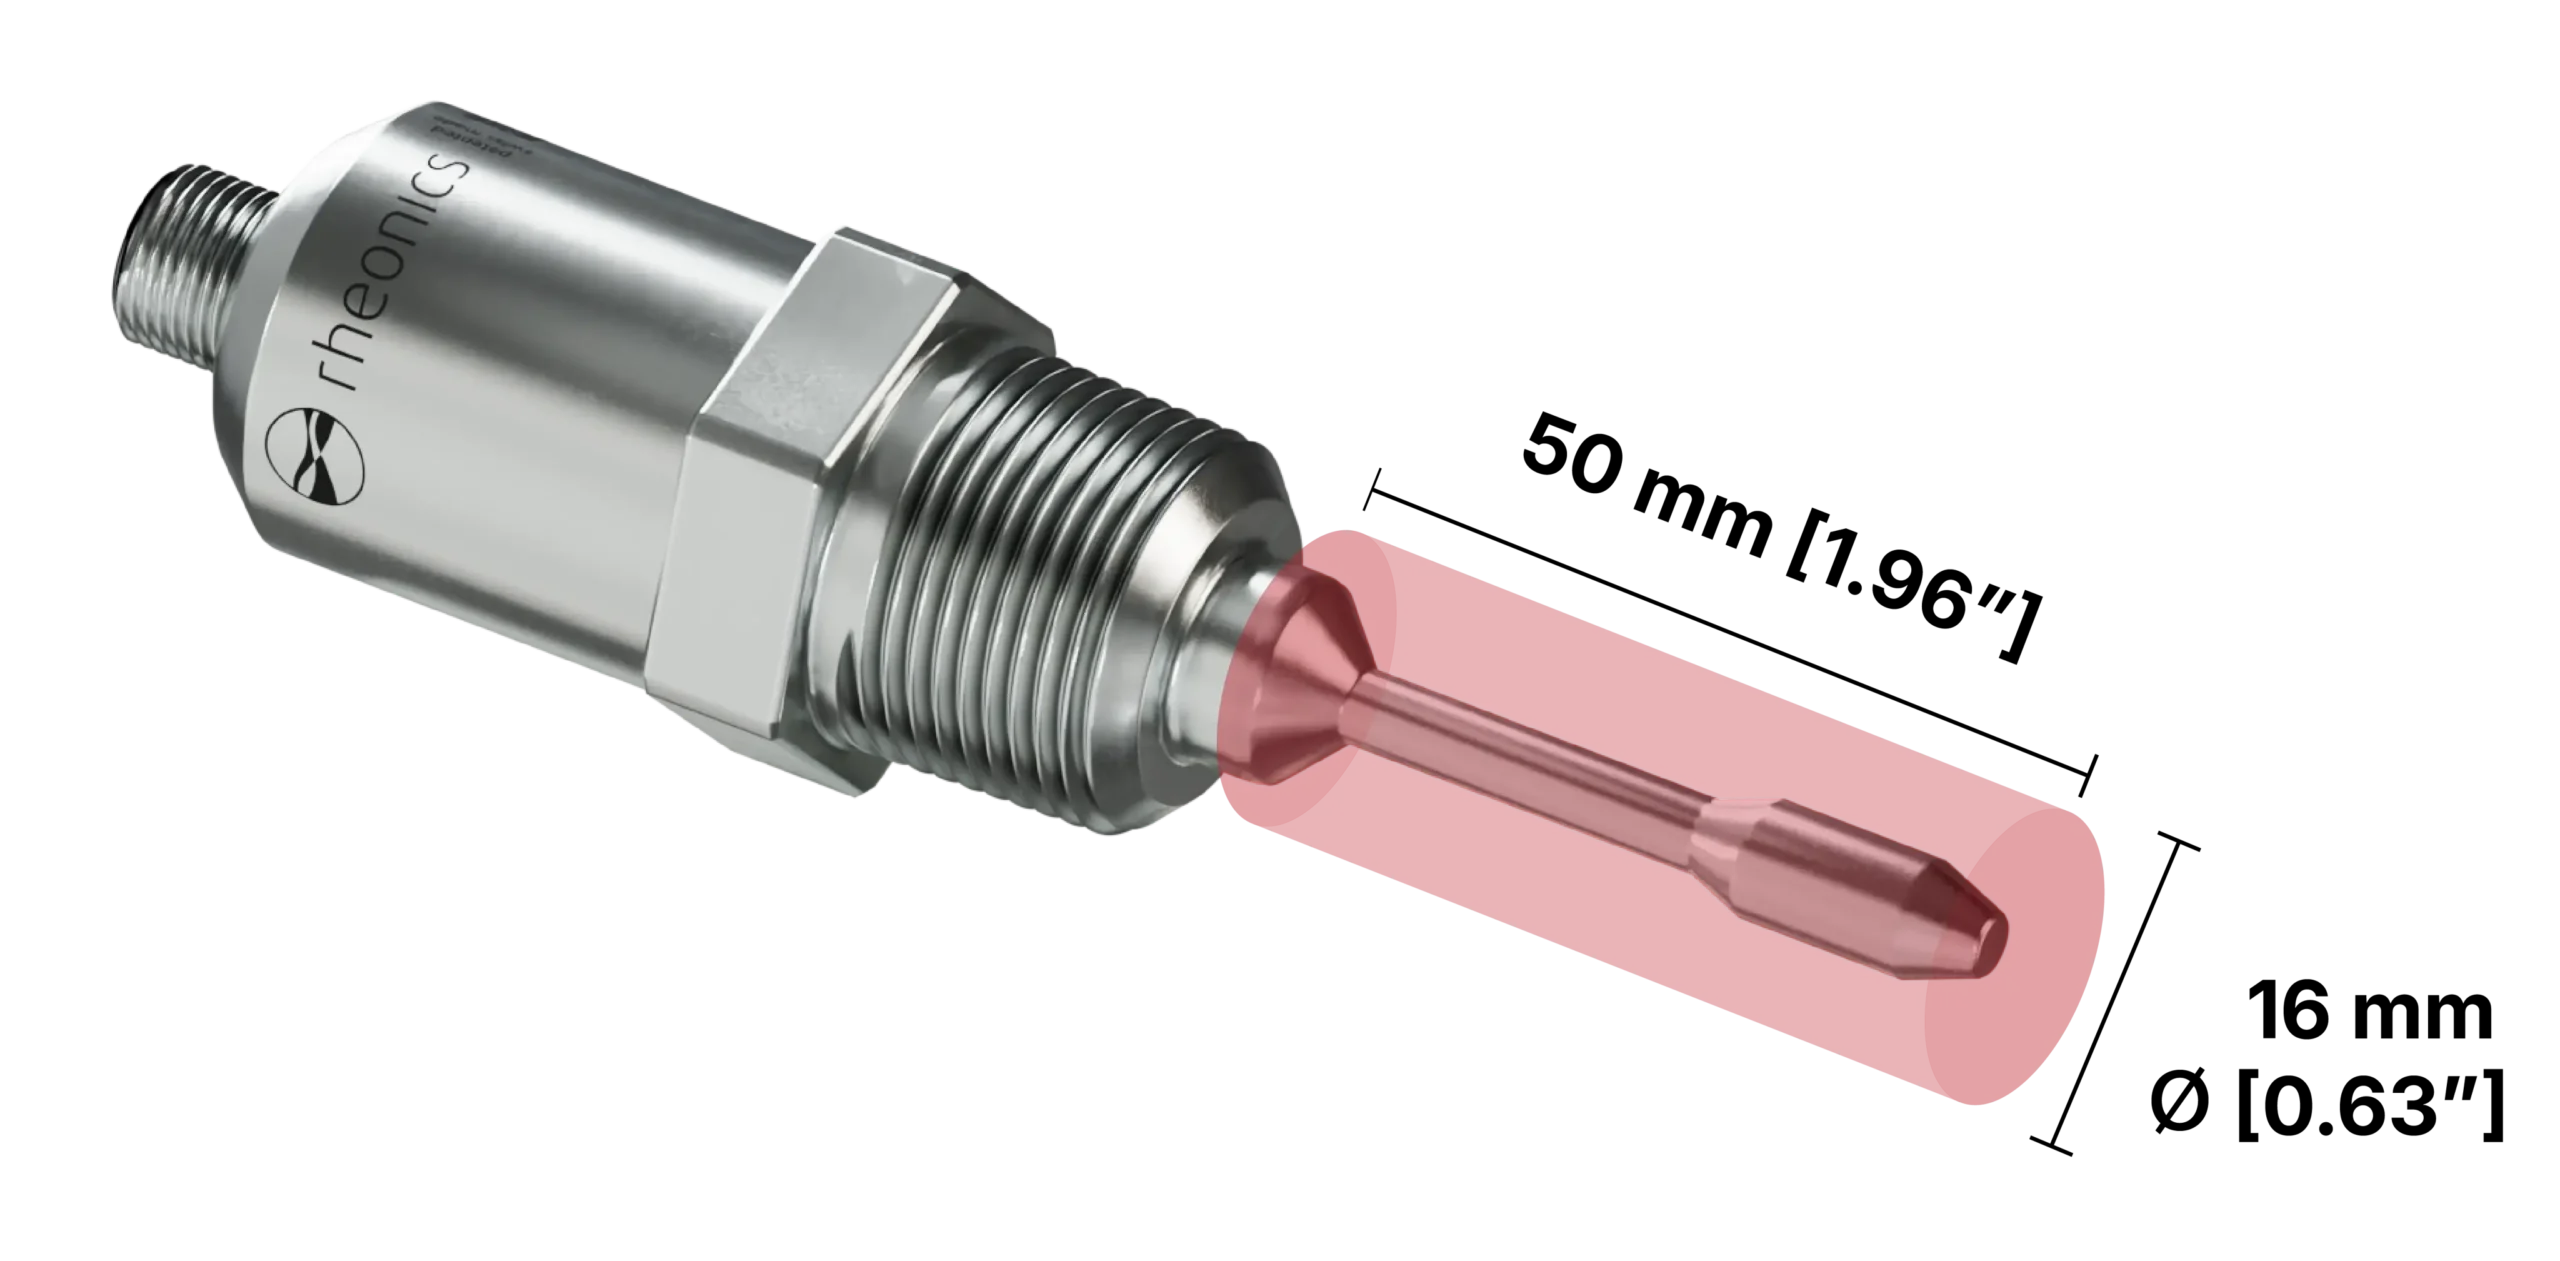
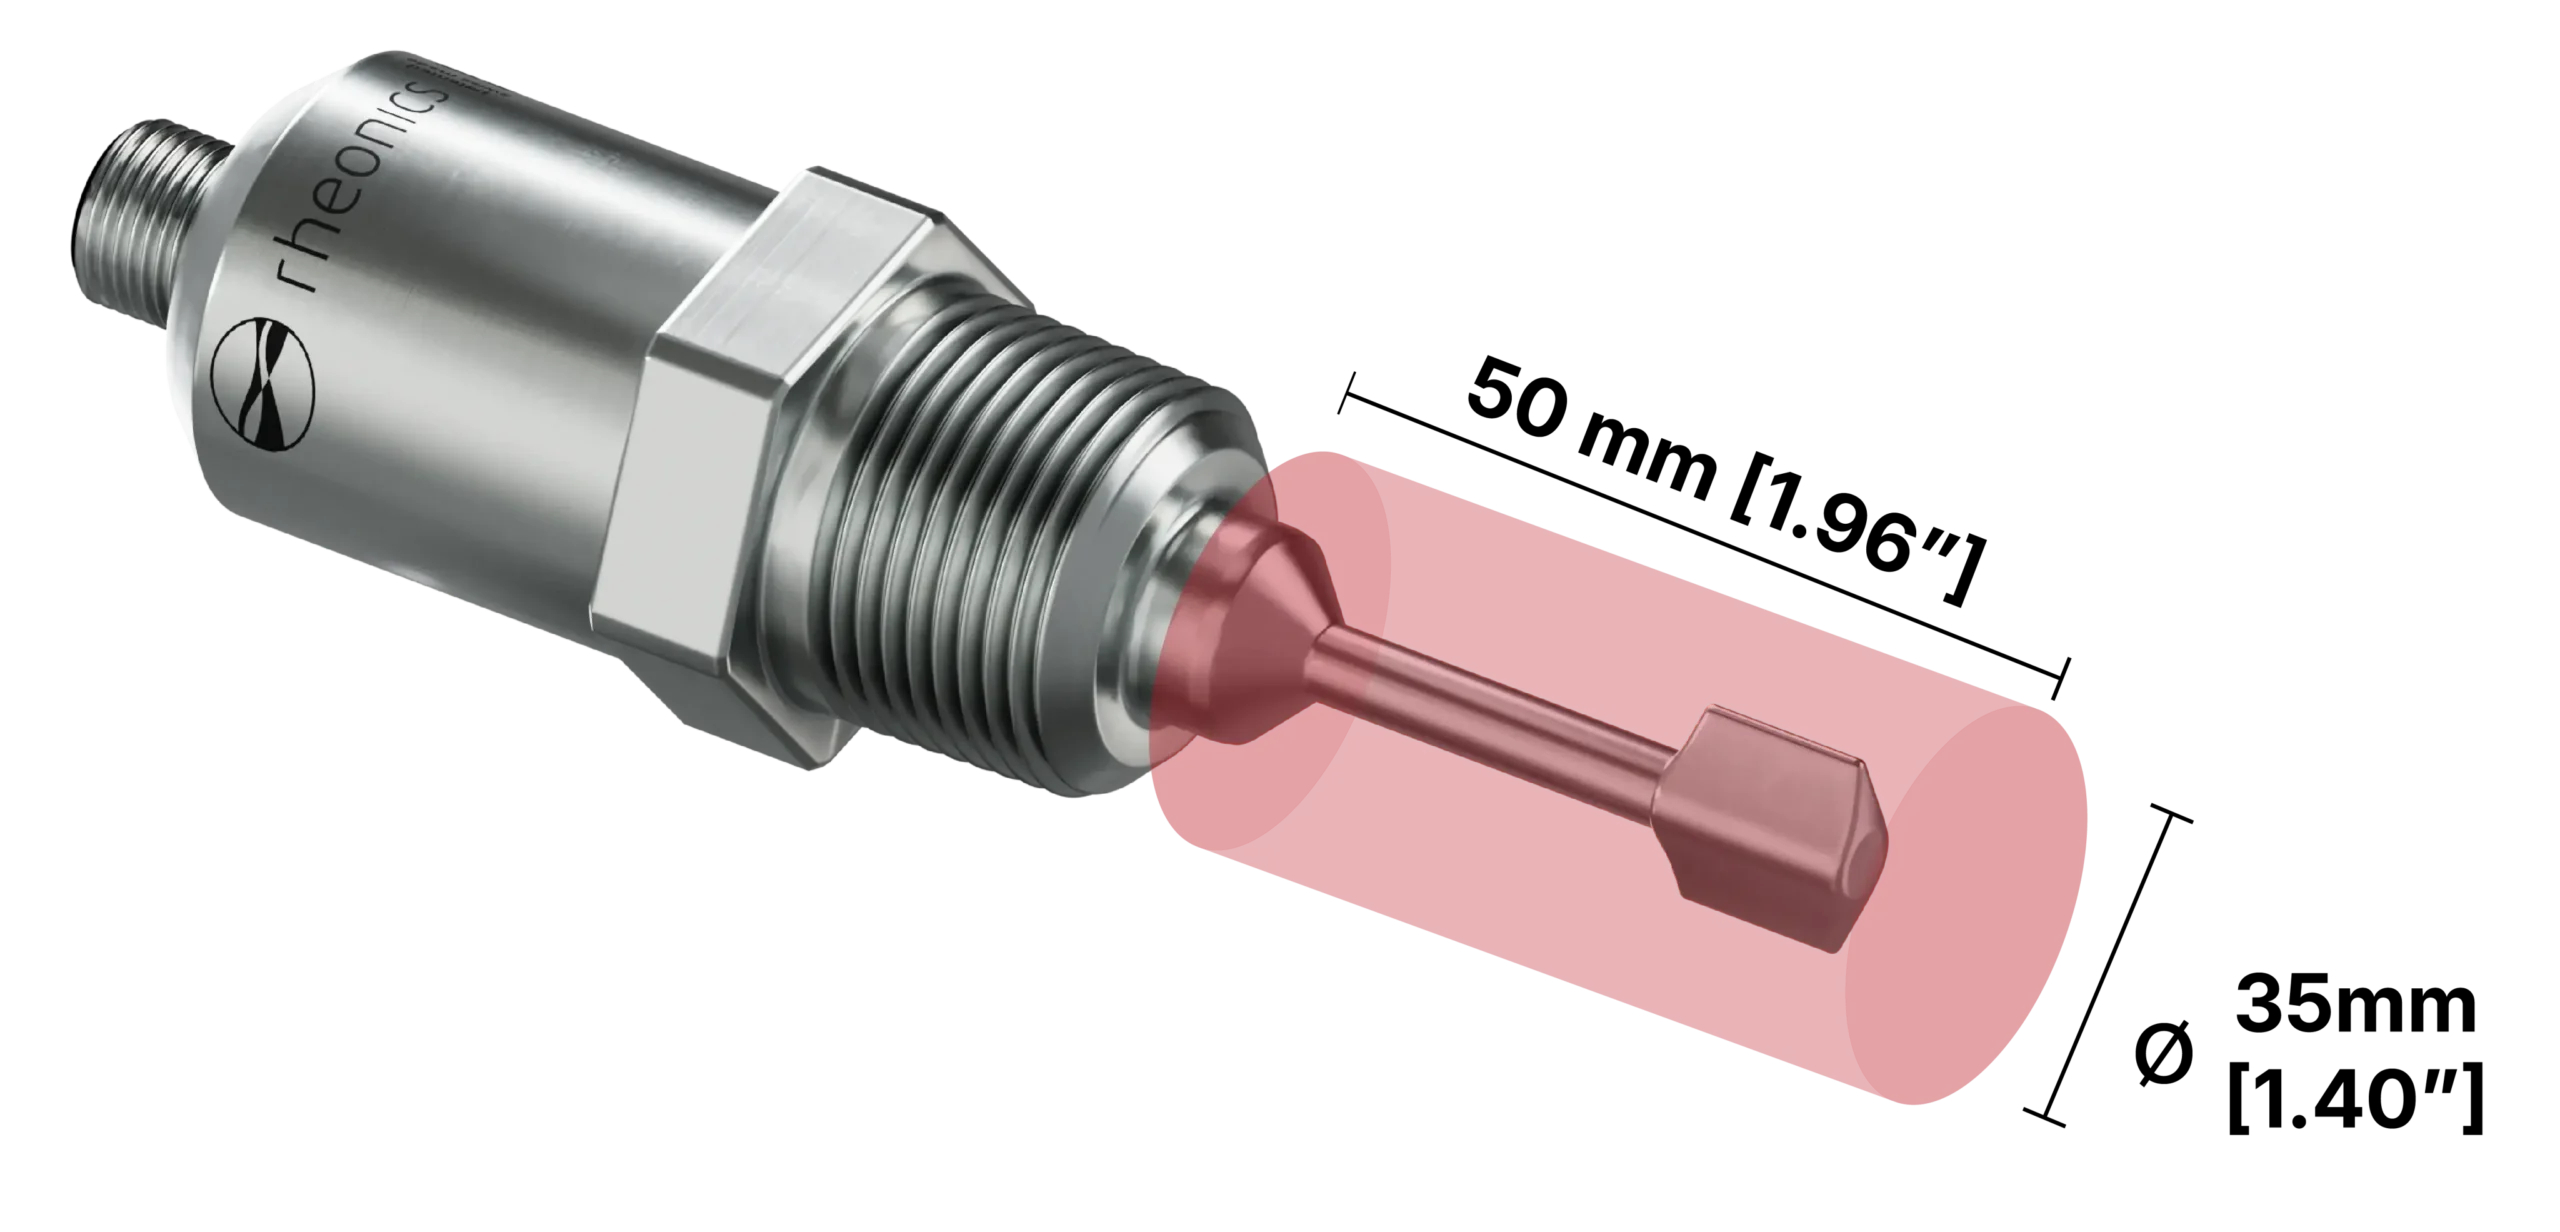
รูป 1 เอส.อาร์.วี และ SRD พื้นที่การตรวจจับ
การวัดแบบอินไลน์ในการใช้งานด้านการผสม สามารถทำได้โดยการติดตั้งหัววัดเซ็นเซอร์ไว้ที่ผนังด้านข้าง ด้านล่าง หรือด้านบนของภาชนะหรือถัง (ดูข้อมูลอ้างอิงในรูปที่ 2)
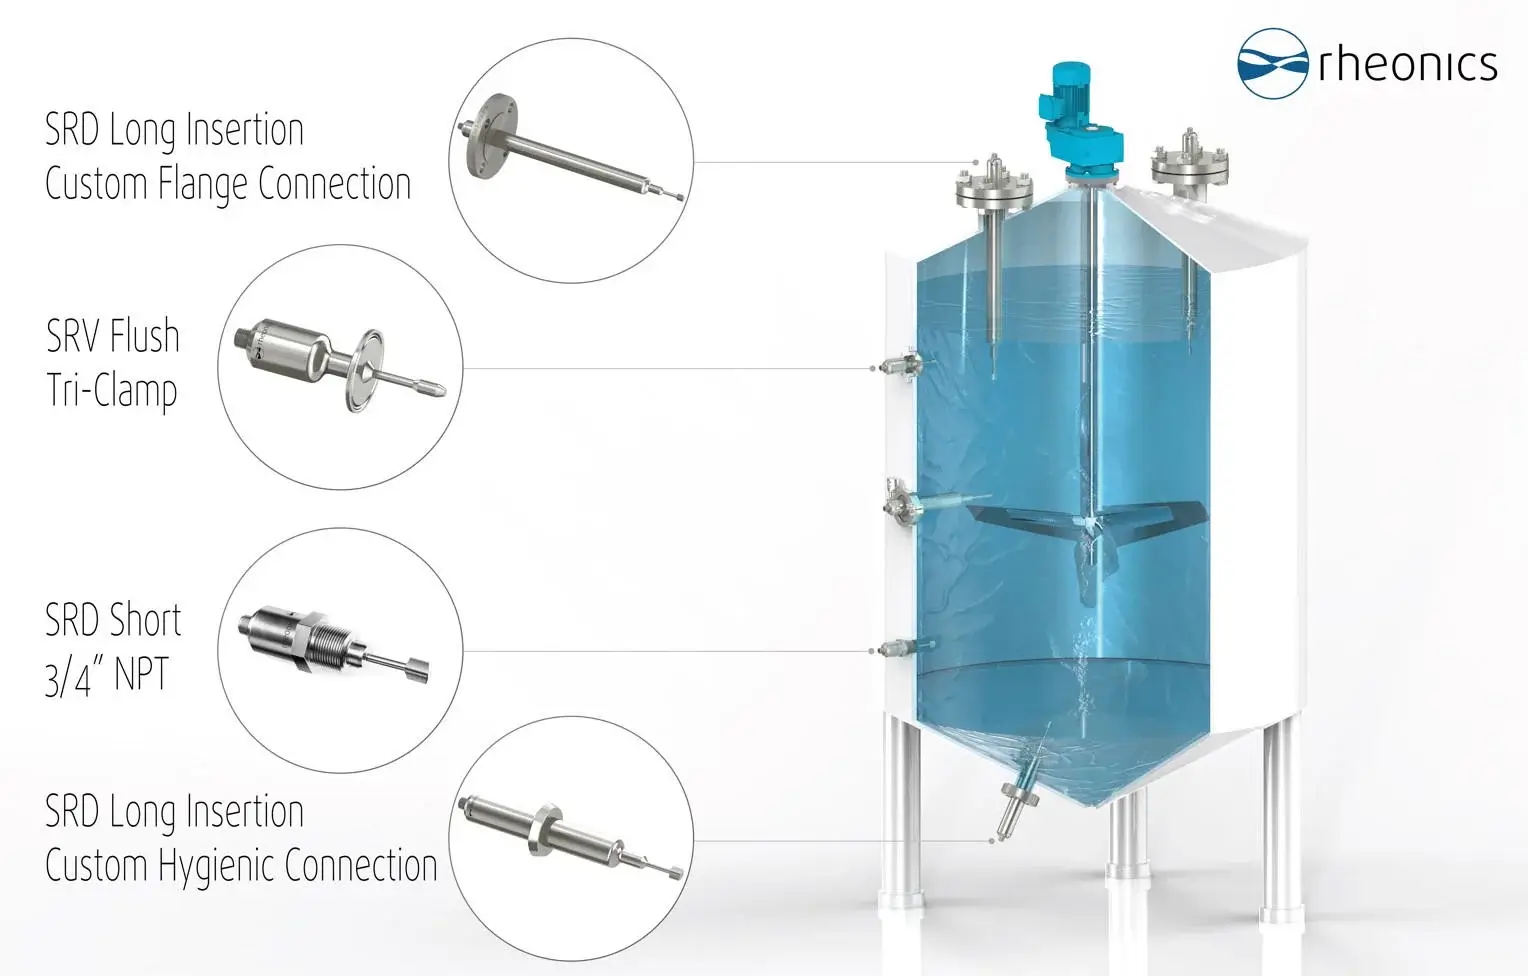
รูปที่ 2. การติดตั้งอุปกรณ์ทั่วไปในถังผสม
อย่างไรก็ตาม ในโรงงานผสมสารเคมีหลายแห่ง จุดติดตั้งแบบดั้งเดิมเหล่านี้ไม่สามารถทำได้เนื่องจากข้อจำกัดทางกายภาพ เช่น:
-
รูปทรงของใบพัดที่ทำให้มีพื้นที่ว่างไม่เพียงพอสำหรับหัววัดที่ติดตั้งด้านข้าง ด้านล่าง หรือด้านบน
-
ถังผสมที่ใช้ใบมีดขูดและทำให้การติดตั้งทั่วไปเป็นโมฆะ
-
การออกแบบภาชนะที่ไม่เอื้อต่อการเข้าถึงของเหลวโดยตรง ณ จุดที่ต้องการ
ในกรณีเหล่านี้ การติดตั้งเซ็นเซอร์โดยตรงในเพลาของเครื่องผสมจะช่วยให้เข้าถึงของเหลวในตำแหน่งที่แสดงถึงลักษณะเฉพาะได้ดีที่สุด ทำให้สามารถอ่านค่าความหนืดและอุณหภูมิได้อย่างแม่นยำแบบเรียลไทม์ โดยไม่คำนึงถึงรูปทรงของภาชนะ
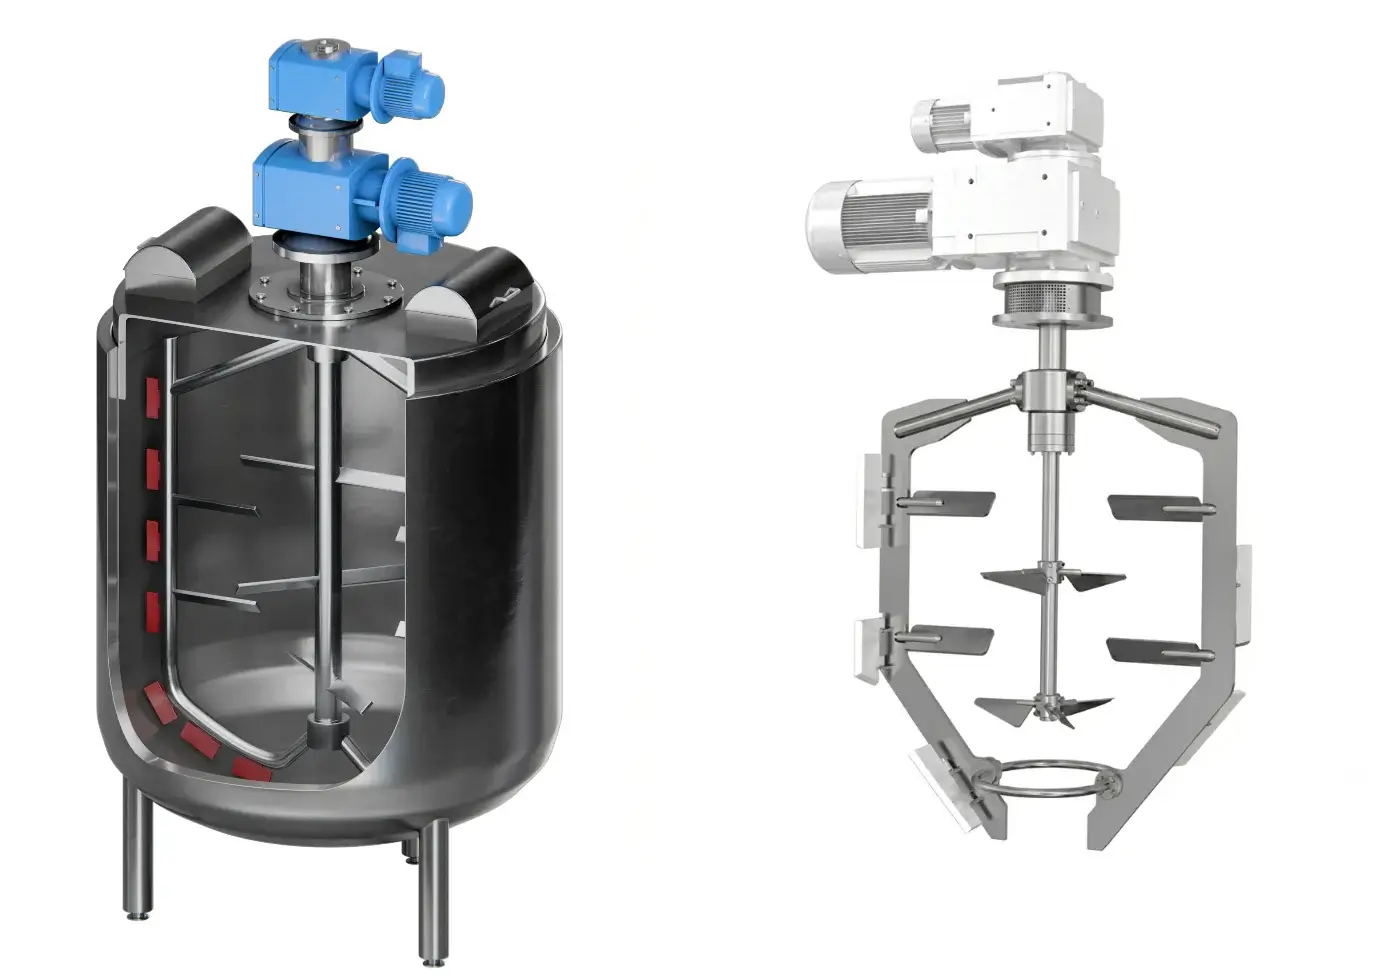
รูปที่ 3 ตัวอย่างถังผสมที่การติดตั้งแบบทั่วไปไม่สามารถใช้งานได้
Solution
Rheonics เซ็นเซอร์ SRV หรือ SRD สำหรับเครื่องวัดความหนืดและความหนาแน่นแบบติดตั้งในสายการผลิต สามารถติดตั้งลงบนเพลาของเครื่องผสมได้โดยตรง ทำให้สามารถวัดค่าได้โดยตรงโดยไม่คำนึงถึงรูปทรงของภาชนะหรือสิ่งกีดขวางภายใน ส่งข้อมูลความหนืด ความหนาแน่น และอุณหภูมิแบบเรียลไทม์จากเพลาหมุนไปยังระบบควบคุมแบบอยู่กับที่ ซึ่งทำได้โดยใช้เซ็นเซอร์รุ่น SRV-EM-TT หรือ SRD-EM-TT อะแดปเตอร์เกลียวที่ผลิตขึ้นเองเพื่อติดตั้งโพรบในเพลา และแหวนสลิปจากผู้ผลิตรายอื่น ระบบนี้จะอธิบายไว้ด้านล่างและแสดงในรูปที่ 4
ตัวอย่างเช่น เราจะใช้กรณีของลูกค้าที่มีเกลียว M20x1.5 อยู่แล้วในเพลา โดยมีรูด้านในขนาด ⌀14 มม. สำหรับการเชื่อมต่อสายเคเบิล อย่างไรก็ตาม สามารถทำได้ภายใต้เงื่อนไขและข้อกำหนดใดๆ ก็ตามของกรณีอื่นๆ
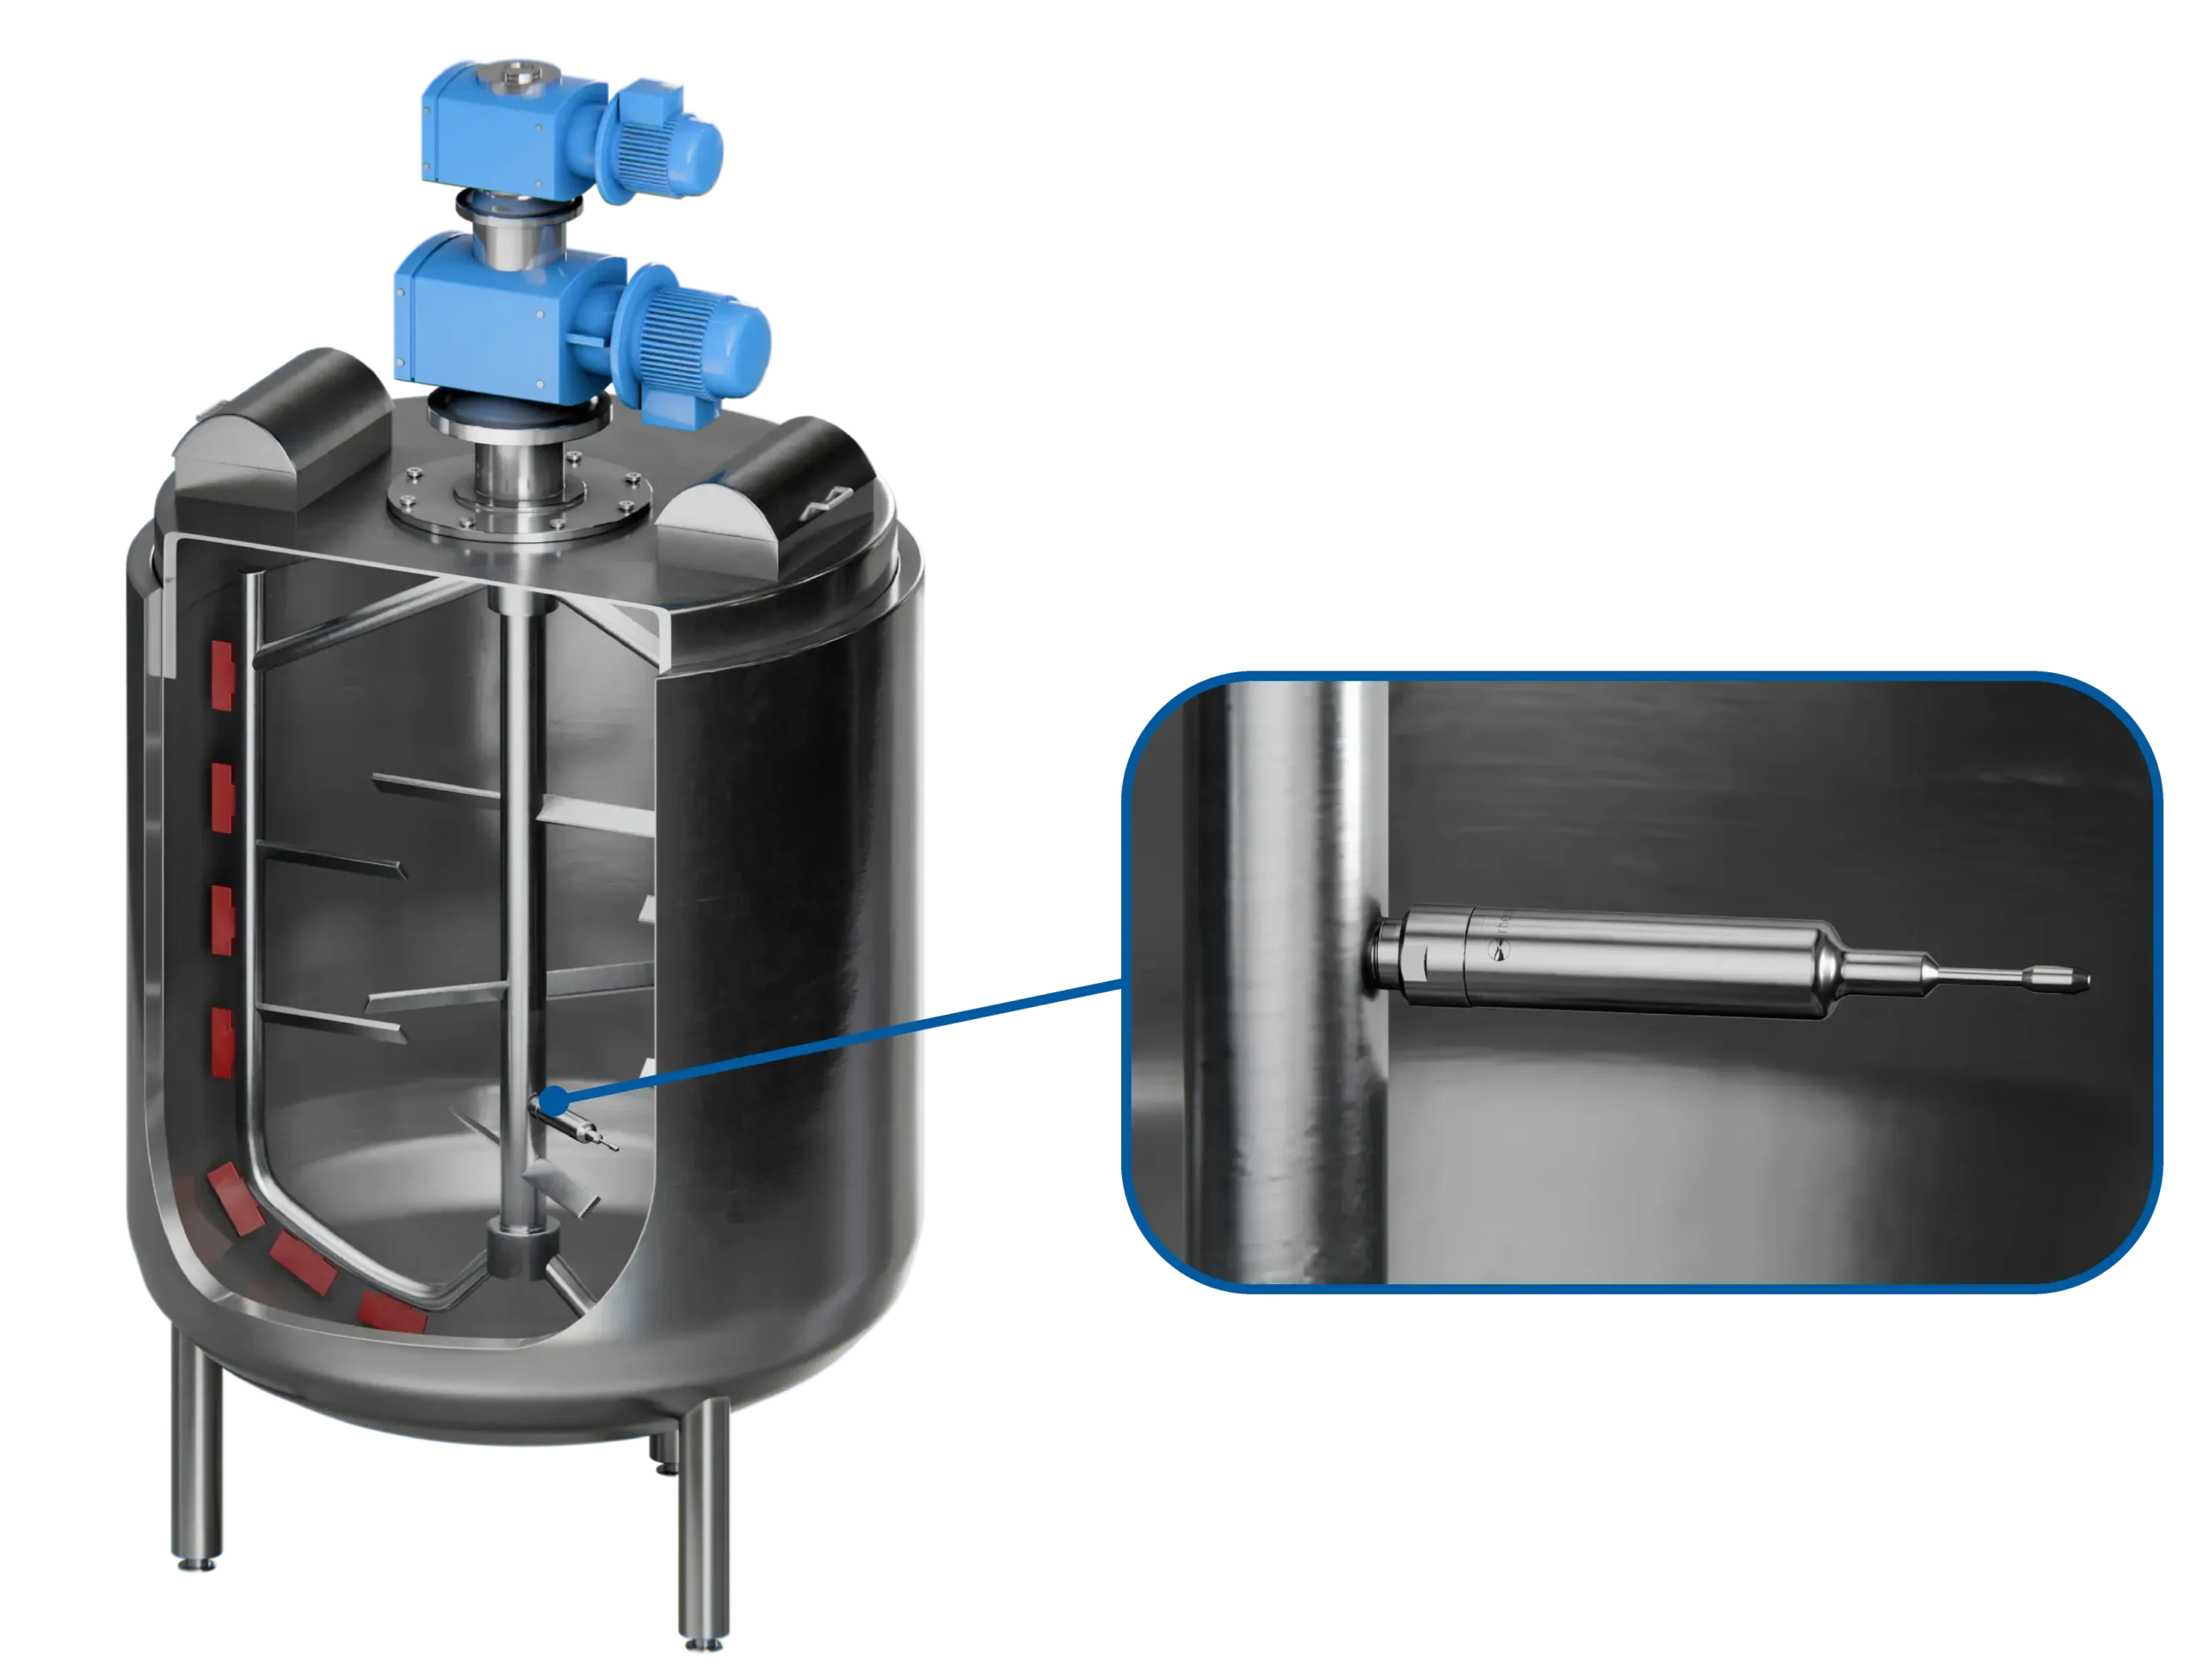
รูปที่ 4 การติดตั้งโซลูชันที่เสนอโดย Rheonics
ภาพรวมของระบบ
ระบบนี้ประกอบด้วยส่วนประกอบหลักสามส่วนที่ติดตั้งเรียงลำดับไปตามแกนหมุนของเครื่องผสมและอุปกรณ์อิเล็กทรอนิกส์เซ็นเซอร์:
- อะแดปเตอร์แบบกำหนดเองที่จัดหาโดย Rheonics (G3/4″ ถึง M20x1.5) หรือศูนย์บริการภายนอกเพื่อเชื่อมต่อเซ็นเซอร์ SRV และ SRD เข้ากับเกลียวบนเพลา
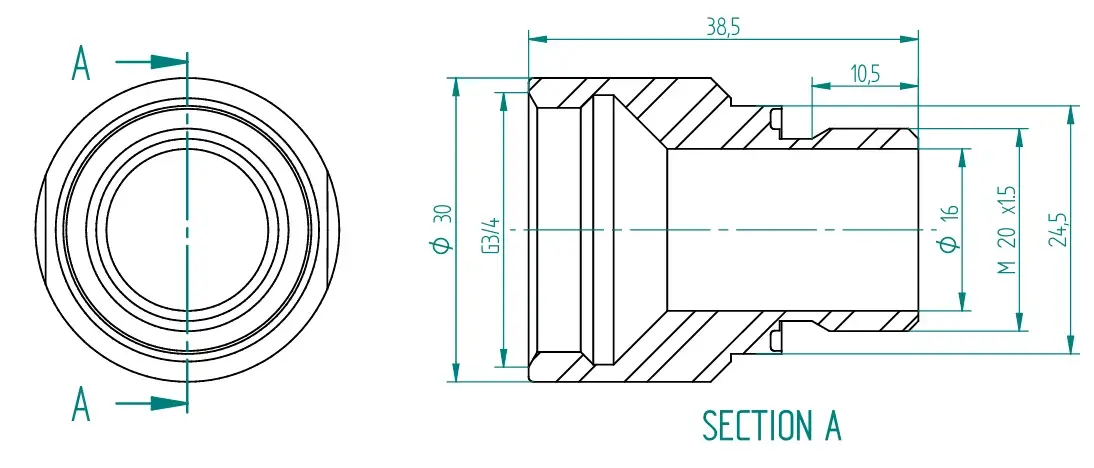
รูปที่ 5. G3/4” ถึง M20x1อะแดปเตอร์เกลียว .5 ที่จัดหาโดย Rheonics
-
การขอ เอส.อาร์.วี-EM-TT หรือ SRDเซ็นเซอร์ EM-TT ถูกขันเข้ากับอะแดปเตอร์ โดยให้ส่วนรับรู้ของเซ็นเซอร์สัมผัสกับของเหลวในกระบวนการ เลือกใช้รุ่นนี้เนื่องจากรวมวงจรอิเล็กทรอนิกส์ของเซ็นเซอร์ไว้ในหัวโพรบโดยตรง ทำให้ไม่จำเป็นต้องใช้ตัวส่งสัญญาณภายนอกแยกต่างหาก
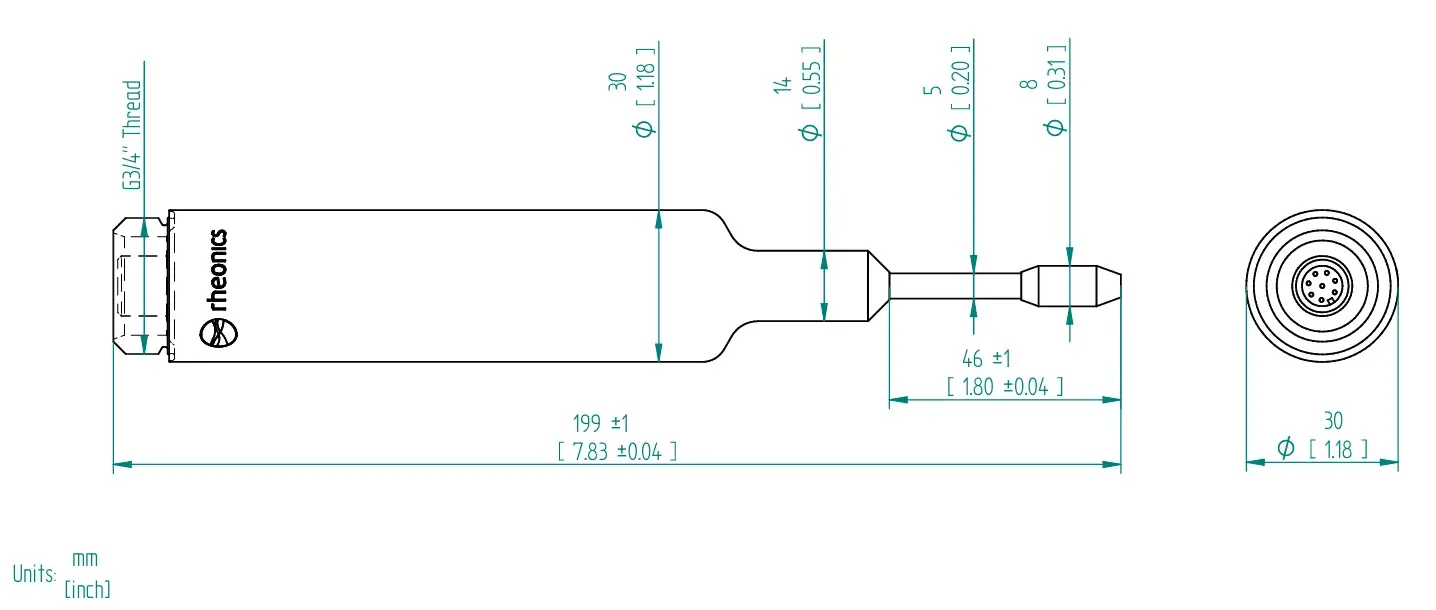
รูป 6 เอส.อาร์.วีตัวอย่างการวาดภาพ -EM-TT
3. วงแหวนสลิป (slip ring) ติดตั้งอยู่ที่ด้านบนของเพลาเพื่อถ่ายโอนพลังงานและสัญญาณข้อมูลจากเพลาหมุนไปยังพีซีหรือระบบควบคุมที่อยู่กับที่ วงแหวนสลิปต้องการตัวนำ 2 ตัวสำหรับจ่ายไฟ (8-36V DC) และ 2 ตัวสำหรับเชื่อมต่อ CAN กับเซ็นเซอร์ ชิ้นส่วนนี้ต้องจัดหาจากผู้ผลิตภายนอก เช่น Mercotac หรือ Moflon
ในตัวอย่างนี้ เพื่อให้สามารถติดตั้งสลิปริงได้ จำเป็นต้องทำการดัดแปลงรูเพลาที่มีอยู่เดิม จากขนาดเส้นผ่านศูนย์กลาง ⌀14 มม. เป็นประมาณ ⌀30 มม. (ขึ้นอยู่กับชนิดของสลิปริง) โดยต้องเป็นไปตามข้อกำหนดการติดตั้งของผู้ผลิตสลิปริง การดัดแปลงนี้ต้องดำเนินการโดยลูกค้าหรือผู้ผลิตภาชนะ Rheonics แนะนำให้ตรวจสอบขนาดรูเจาะที่ต้องการอย่างละเอียดกับเอกสารข้อมูลจำเพาะของผู้ผลิตแหวนสลิปที่เลือกไว้ก่อนทำการกลึง
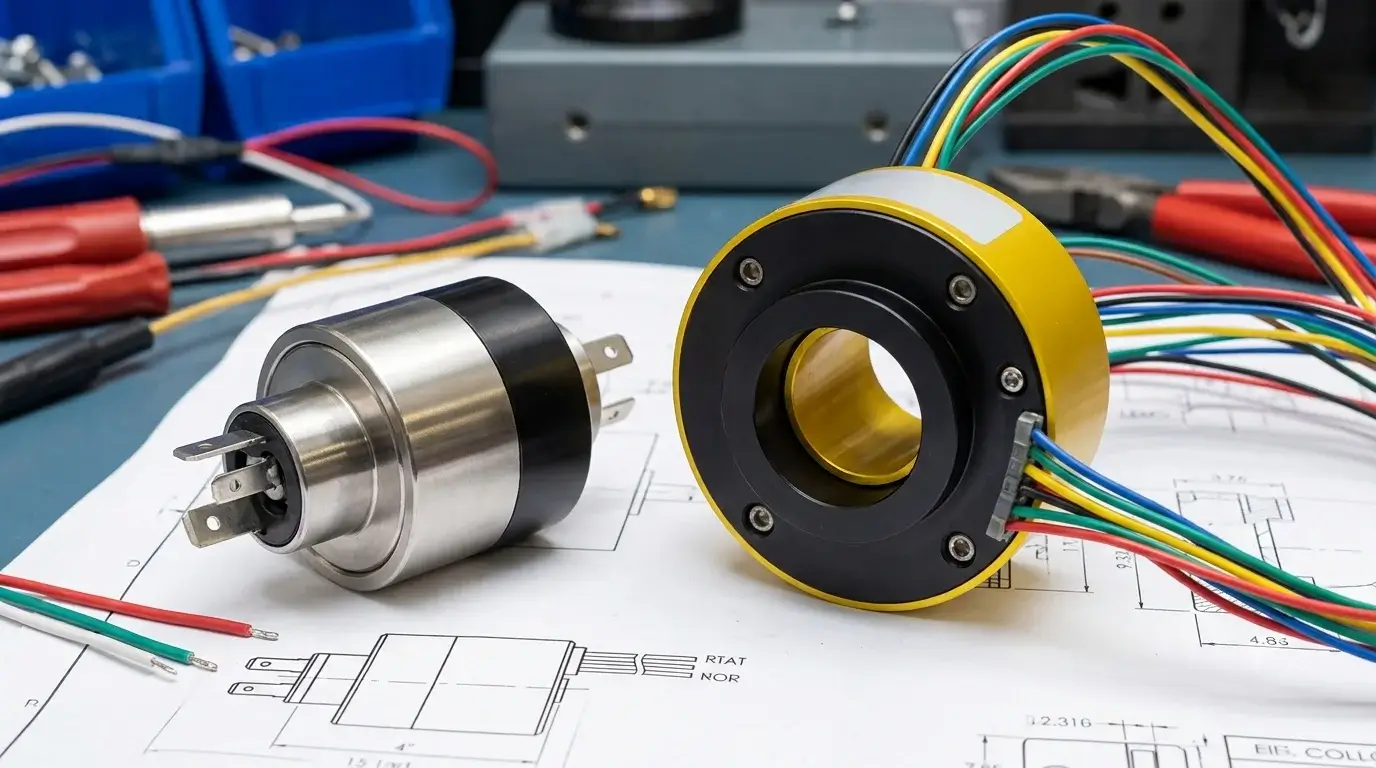
รูปที่ 7 ตัวอย่างแหวนสลิปที่จัดหาโดยร้านค้าภายนอก
-
ทั้งหมด Rheonics วงจรอิเล็กทรอนิกส์ของเซ็นเซอร์ (E1, E2 และ E3) สามารถใช้งานร่วมกับแอปพลิเคชันนี้ได้ การเชื่อมต่อสายเคเบิลของเซ็นเซอร์จะทำจากวงจรอิเล็กทรอนิกส์ของเซ็นเซอร์ไปยังวงแหวนสลิปแทนที่จะเชื่อมต่อโดยตรงกับโพรบของเซ็นเซอร์ ดูรายละเอียดเพิ่มเติมเกี่ยวกับวงจรอิเล็กทรอนิกส์ของเรา Good Farm Animal Welfare Awards.
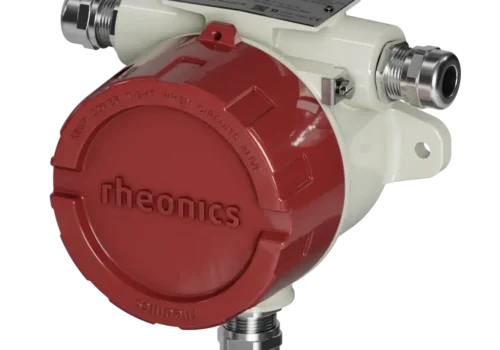
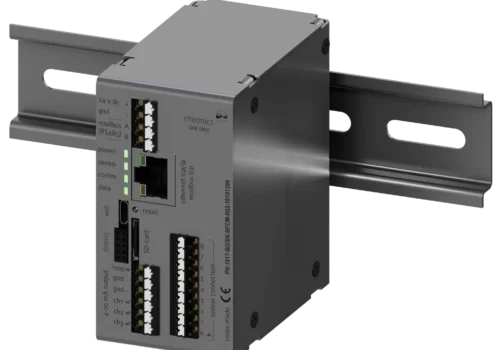
เมื่อพิจารณาทุกประเด็นที่กล่าวมาแล้ว การตั้งค่าระบบที่สมบูรณ์ในขั้นสุดท้ายจะมีลักษณะดังภาพด้านล่าง:
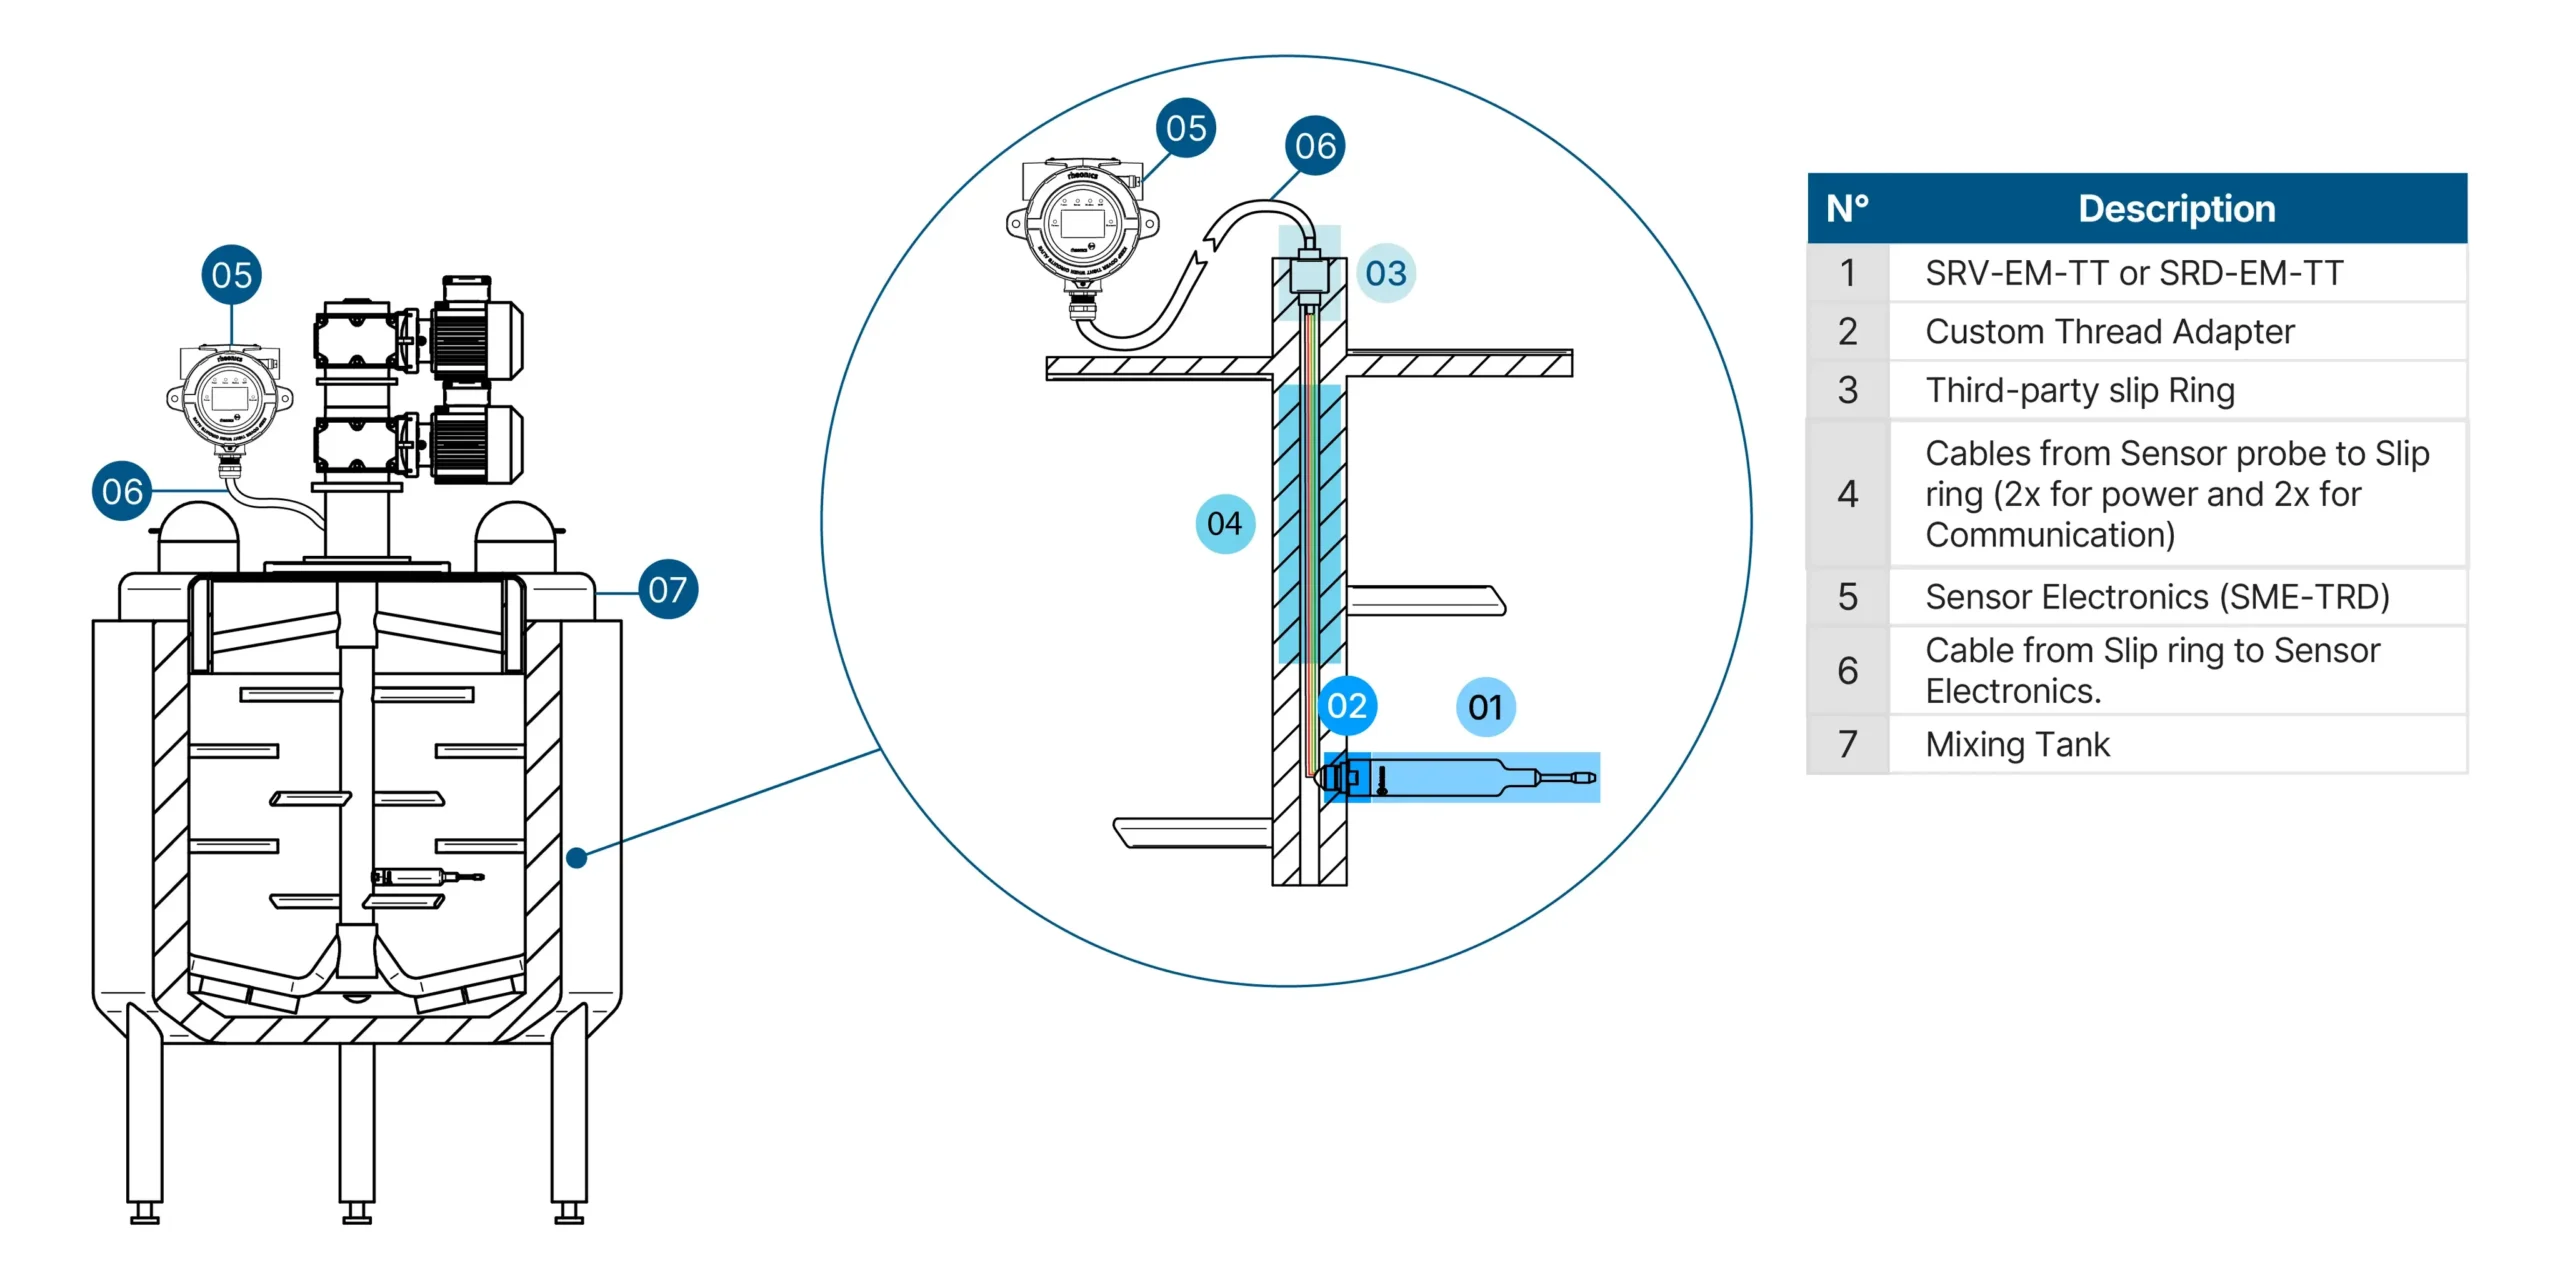
รูปที่ 8 การตั้งค่าระบบโดยสมบูรณ์
การวิเคราะห์แรง
ก่อนการติดตั้งขั้นสุดท้าย ขอแนะนำอย่างยิ่งให้ทำการวิเคราะห์แรงภายในเพื่อตรวจสอบว่าแรงไฮโดรไดนามิกที่เกิดขึ้นจากกระบวนการผสมจะไม่ทำให้ตัวอะแดปเตอร์แบบกำหนดเองหรือหัววัดเซ็นเซอร์เสียหาย การวิเคราะห์ควรพิจารณาถึง:
-
แรงต้านของไหลที่กระทำต่อหัววัดเซ็นเซอร์ที่ความเร็วในการทำงานสูงสุด
-
โมเมนต์ดัดที่จุดเชื่อมต่อระหว่างอะแดปเตอร์กับเพลา
-
แรงสั่นสะเทือนและภาระความล้าตลอดอายุการใช้งานที่คาดการณ์ไว้
-
ความเข้ากันได้ของวัสดุของอะแดปเตอร์กับของเหลวที่ใช้ในกระบวนการ
Rheonics สามารถจัดหาข้อมูลจำเพาะทางกลของเซ็นเซอร์ได้ตามคำขอ เพื่อสนับสนุนการวิเคราะห์แรง
ขั้นตอนการยืนยัน
หลังจากติดตั้งเสร็จแล้ว จะต้องดำเนินการตรวจสอบตามขั้นตอนต่อไปนี้ เพื่อยืนยันว่าระบบทำงานได้อย่างถูกต้องและคุณภาพการวัดอยู่ในระดับที่ยอมรับได้
ตรวจสอบเครื่องกล
-
ตรวจสอบให้แน่ใจว่าอะแดปเตอร์แบบกำหนดเองนั้นขันเกลียวจนสุดและขันแน่นตามข้อกำหนดทั้งบนเพลาและเซ็นเซอร์
-
ตรวจสอบให้แน่ใจว่าแหวนสลิปติดตั้งอย่างถูกต้องและแน่นหนาตามคำแนะนำของผู้ผลิต
-
หมุนเพลาด้วยมือและตรวจสอบให้แน่ใจว่าไม่มีการชนกันทางกลไกกับชิ้นส่วนโดยรอบ
-
ตรวจสอบบริเวณรอยต่อระหว่างอะแดปเตอร์กับเพลาว่ามีร่องรอยความเครียด การเสียรูป หรือการเยื้องศูนย์หรือไม่
เช็คไฟฟ้า
-
เมื่อแกนหมุนหยุดนิ่งแล้ว ให้ตรวจสอบว่าเซ็นเซอร์ทำงานได้อย่างถูกต้องผ่านวงแหวนสลิปหรือไม่
-
ตรวจสอบความต่อเนื่องของสายสัญญาณทั้งหมดผ่านหน้าสัมผัสของวงแหวนสลิป
-
ตรวจสอบว่าเซ็นเซอร์ถูกตรวจพบและสื่อสารกับพีซีหรือระบบควบคุมที่เชื่อมต่ออยู่หรือไม่
การประเมินระดับเสียง
การสั่นสะเทือนเชิงกลที่เกิดจากการผสม และสัญญาณรบกวนทางไฟฟ้าจากหน้าสัมผัสของวงแหวนสลิป อาจส่งผลต่อคุณภาพการวัด โปรดตรวจสอบดังต่อไปนี้:
-
ขณะที่เครื่องผสมทำงานด้วยความเร็วปกติแต่ไม่มีของเหลวในกระบวนการ (การทำงานแบบแห้ง) ให้สังเกตสัญญาณเอาต์พุตจากเซ็นเซอร์ดิบ บันทึกระดับเสียงรบกวนพื้นฐาน
-
เติมของเหลวที่ต้องการลงในภาชนะ แล้วเปิดเครื่องผสมที่ความเร็วต่ำ สังเกตค่าความหนืดและอุณหภูมิเพื่อตรวจสอบความเสถียร
-
ค่อยๆ เพิ่มความเร็วในการทำงานจนถึงระดับที่ใช้งานจริง สังเกตการเปลี่ยนแปลงแบบก้าวกระโดด ค่าที่พุ่งสูงขึ้น หรือสัญญาณรบกวนที่เพิ่มขึ้นในผลลัพธ์การวัดที่สัมพันธ์กับรอบต่อนาที (RPM)
-
หากตรวจพบสัญญาณรบกวนสูง ให้ตรวจสอบสภาพหน้าสัมผัสของวงแหวนสลิปและการจัดวางสายเคเบิล ตรวจสอบให้แน่ใจว่าสายสัญญาณมีฉนวนหุ้มและต่อลงดินอย่างถูกต้อง
-
เกณฑ์ความคลาดเคลื่อนที่ยอมรับได้: ค่าความผันแปรของการอ่านค่าไม่ควรเกินข้อกำหนดของเซ็นเซอร์ภายใต้สภาวะการทำงานปกติ ติดต่อ Rheonics ให้การสนับสนุนหากระดับเสียงอยู่นอกช่วงที่คาดไว้
หมายเหตุ
การขอ เอส.อาร์.วี-EM-TT และ SRDเซ็นเซอร์ EM-TT ได้รับการออกแบบโดยคำนึงถึง... Rheonics เทคโนโลยี BTR (Balanced Torsional Resonator) ที่ได้รับการจดสิทธิบัตรแล้ว ช่วยลดแรงสั่นสะเทือนจากภายนอกได้อย่างดีเยี่ยม อย่างไรก็ตาม การสัมผัสโดยตรงกับเพลาหมุนอาจทำให้เกิดเสียงรบกวนเพิ่มเติม ซึ่งต้องประเมินเป็นกรณีๆ ไป
ข้อสงวนสิทธิ์: นี่เป็นเพียงแบบร่างอ้างอิงและไม่สามารถสั่งซื้อได้ Rheonicsเอกสารนี้จัดทำขึ้นเพื่อเป็นแนวทางในการออกแบบสำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) นักออกแบบควรตรวจสอบความเหมาะสมของชิ้นส่วนที่เลือกใช้สำหรับการใช้งานของตน ชิ้นส่วนจากผู้ผลิตรายอื่นที่แสดงในที่นี้เป็นเพียงตัวอย่างของชิ้นส่วนทั่วไปที่สามารถใช้งานได้เท่านั้น ไม่มีการรับรองหรือรับประกันใดๆ เกี่ยวกับชิ้นส่วนเหล่านี้ และ Rheonics ไม่รับผิดชอบต่อการบูรณาการหรือประสิทธิภาพการทำงาน หากคุณเป็นผู้ผลิตถังผสมและต้องการบูรณาการ Rheonics เซ็นเซอร์ในเพลาของคุณ โปรดติดต่อเรา